


فیلم PTFE چگونه ساخته می شود؟ فرآیند کامل تولید به وضوح توضیح داده شده است
اگر می خواهید بفهمید فیلم PTFE چگونه ساخته می شود، پاسخ با پلیمری شروع می شود که مانند ترموپلاستیک های معمولی نمی تواند ذوب و اکسترود شود. کل زنجیره تولید حول دو فرآیند اساساً متفاوت ساخته شده است: ساخت رزین PTFE، سپس تبدیل آن رزین به یک لایه نازک و یکنواخت. این مقاله هر مرحله را همانطور که در یک کارخانه حرفه ای فیلم PTFE اتفاق می افتد دنبال می کند.
شیمی پشت تولید فیلم PTFE: از کلروفرم تا رزین
تولید فیلم PTFE با سنتز تترافلوئورواتیلن (TFE) شروع می شود، نه با خط اکستروژن فیلم.
مسیر با کلروفرم و هیدروژن فلوراید آغاز می شود که با تصفیه فلورسپار با اسید سولفوریک تولید می شود. کلروفرم با هیدروژن فلوراید واکنش می دهد و کلرودی فلورومتان (HCFC-22) می سازد. هنگامی که HCFC-22 در دمای بالای 600 درجه سانتیگراد گرم می شود، به TFE، مونومری که بعداً پلی تترا فلوئورواتیلن را تشکیل می دهد، می شکافد.
مرحله پلیمریزاسیون یک فرآیند رادیکال است که تحت فشار بالا در راکتورهای فولاد ضد زنگ انجام می شود. پلیمریزاسیون سوسپانسیون رزین دانه ای تولید می کند که ماده اولیه برای اسکی کردن است. پلیمریزاسیون پراکندگی پودر ریز یا پراکندگی آبی تولید می کند که ماده اولیه پارچه های با روکش PTFE، نوار و مش های آغشته شده است.
تعریف کلیدی: فیلم PTFE Skived از یک استوانه جامد و متخلخل ساخته شده است که با یک تیغه تیز به یک ورقه پیوسته تراشیده شده است. این یک فرآیند تفریق کننده است، نه مبتنی بر ذوب.
مرحله 1 ساخت فیلم PTFE: قالب گیری فشرده سازی و پخت
قبل از اینکه بتوان یک ورق از فیلم PTFE را جدا کرد، رزین باید به صورت یک سیلندر جامد فشرده شده و سینتر شود.
رزین PTFE گرانول وزن می شود، در قالب استوانه ای ریخته می شود و با 50 تا 100 مگاپاسکال فشرده می شود. سپس پیشفرم بهدستآمده در یک کوره پخت بارگذاری میشود و تا دمای 370 تا 380 درجه سانتیگراد گرم میشود. در آن دما، ذرات رزین به یک بلوک متراکم و همگن تبدیل میشوند.
نرخ خنک کننده بیش از آنچه اکثر خریداران انتظار دارند اهمیت دارد. اگر یک شمش بزرگ خیلی سریع سرد شود، تنش های داخلی باعث ایجاد ریزترک هایی می شود که به عنوان عیوب سطحی در فیلم تمام شده ظاهر می شوند. یک بیلت با قطر 100 تا 250 میلی متر معمولاً به 24 تا 48 ساعت برای خنک شدن ایمن نیاز دارد.
قطر بیلت نیز عرض فیلم را محدود می کند. یک بیلت 300 میلیمتری میتواند نوارهایی به عرض حدود 250 میلیمتر پس از برش لبه تولید کند. به همین دلیل است که برخی از تامین کنندگان می توانند فیلم PTFE با عرض گسترده ارائه دهند و برخی دیگر نمی توانند.
مرحله 2 ساخت فیلم PTFE: شمش متخلخل را بشویید
اسکی کردن روش غالب برای تولید فیلم PTFE است زیرا PTFE را نمی توان با اکستروژن مذاب معمولی به یک لایه نازک اکسترود کرد.
یک ماشین تراش دقیق شمش متخلخل را نگه می دارد در حالی که یک تیغه تیز در امتداد سطح آن حرکت می کند. زاویه تیغه، نرخ تغذیه و سرعت دوک، ضخامت فیلم نهایی و زبری سطح را کنترل می کند. در یک دستگاه به خوبی تنظیم شده، تیغه معمولاً بین 15 تا 25 درجه تنظیم می شود. یک زاویه تند می تواند خراش ایجاد کند، در حالی که یک زاویه صاف باعث ایجاد علائم پچ پچ می شود.
ضخامت های معمولی فیلم اسکوید از 0.02 میلی متر تا 0.50 میلی متر متغیر است. کارخانه هایی با تجهیزات کنترل شده CNC می توانند تحمل ضخامت 0.01/- میلی متر را داشته باشند. این میزان دقت مورد نیاز برای واشرها، لاینرهای شیمیایی و پشتی نوار است.
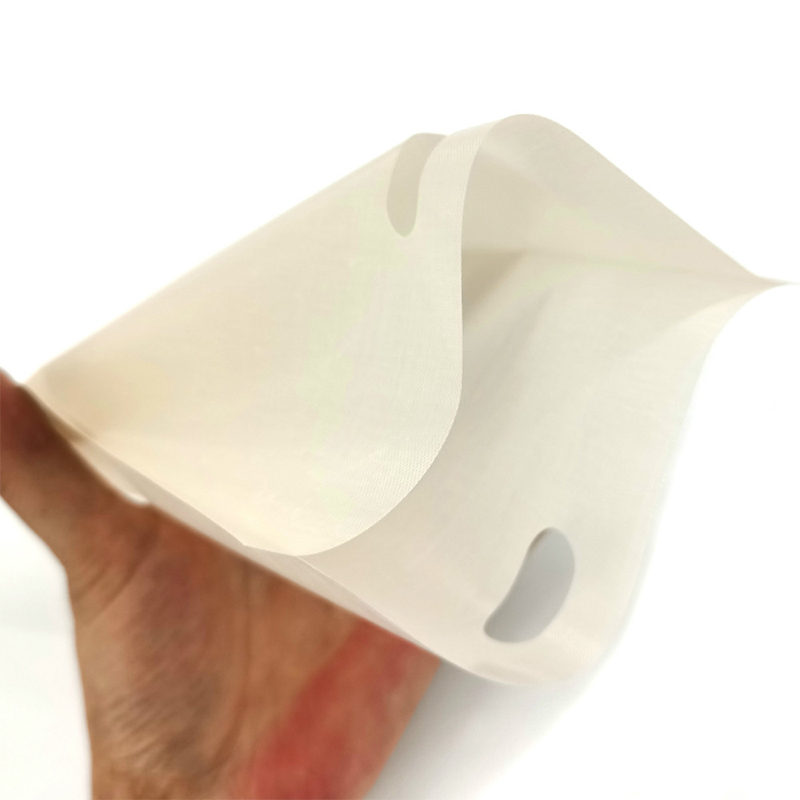 فیلم PTFE Skived برای کاربردهای دقیق این فیلم PTFE دارای تحمل ضخامت محکم و سطح صاف است که آن را برای واشرها، آسترها و پشت نوارها مناسب می کند. عایق الکتریکی و مقاومت شیمیایی آن کاربرد آن را در وسایل الکترونیکی و پزشکی گسترش می دهد. مشاهده محصول →
محدوده ضخامت فیلم معمولی بر اساس روش ساخت
مرحله 3 ساخت فیلم PTFE: اچ کردن و عملیات سطحی
فیلم PTFE تصفیه نشده دارای انرژی سطحی در حدود 18 تا 20 dynes/cm است که اتصال با چسب های استاندارد را غیرممکن می کند.
برای بهبود چسبندگی، تولیدکنندگان از روش اچینگ نفتالین سدیم استفاده می کنند. این فیلم قهوه ای تیره یا سیاه می شود و این فرآیند یک سطح خشن با گروه های قطبی ایجاد می کند. انرژی سطح از 50 Dynes/cm بالاتر می رود و به چسب های اکریلیک و سیلیکون اجازه می دهد تا محکم ببندند.
عمق اچ باید متعادل باشد. اچ بیش از حد فیلم را ضعیف می کند، در حالی که اچ ناکافی باعث استحکام باند ضعیف می شود. بیشتر فیلم های اچ شده به صورت رول تولید می شوند و سپس به عرض برش داده می شوند. از آنجایی که عامل اچ واکنشی است، اچ در مقیاس بزرگ نیاز به تصفیه زباله کنترل شده دارد، که در ممیزی یک کارخانه، لایه دیگری از صلاحیت تامین کننده را اضافه می کند.
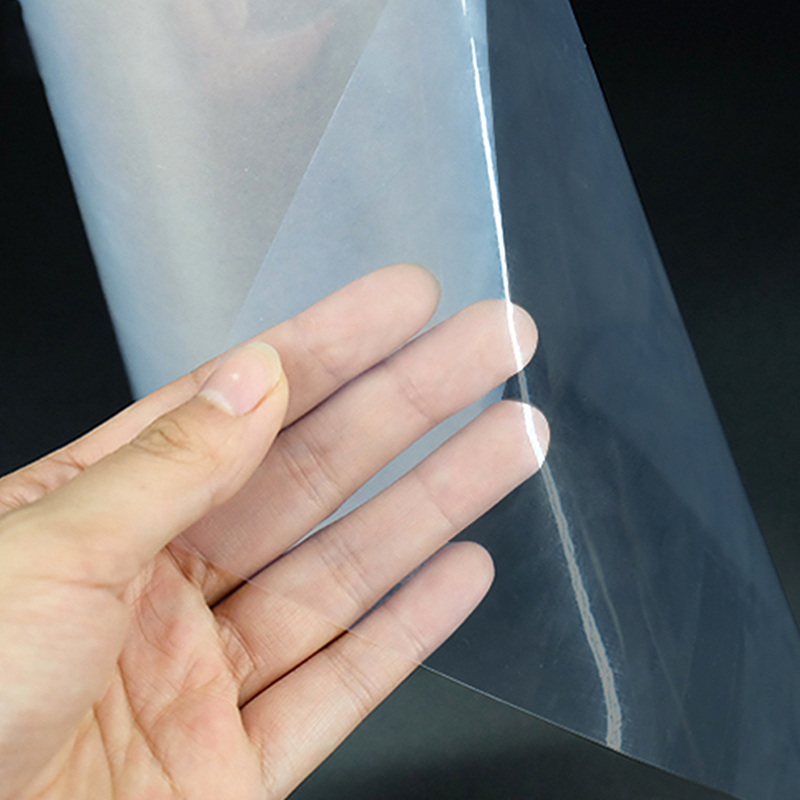 فیلم PTFE اچ شده برای اتصال قوی این لایه PTFE اچ شده با نفتالین سدیم تحت پوشش سطح قرار گرفته و چسبندگی به فلزات و لاستیک ها را بهبود می بخشد. برای نوارها و کامپوزیت های با دمای بالا که در آن اتصال قابل اعتماد بسیار مهم است، ضروری است. مشاهده محصول →
کنترل کیفیت در تولید فیلم PTFE
قابلیت اطمینان فیلم PTFE با پارامترهای قابل اندازه گیری تعریف می شود: چگالی، تحمل ضخامت، استحکام کششی و استحکام دی الکتریک.
یک کارخانه دارای گواهی ISO 9001 هر دسته را از نظر چگالی آزمایش می کند که باید بین 2.13 و 2.19 گرم بر سانتی متر مکعب باشد. استحکام کششی برای فیلم PTFE بکر بسته به جهت بین 20 تا 35 مگاپاسکال است. استحکام دی الکتریک برای یک فیلم 0.1 میلی متری معمولاً بالای 60 کیلو ولت بر میلی متر است.
| اموال | مقدار استاندارد |
| چگالی (g/cm3) | 2.13-2.19 |
| تحمل ضخامت (mm) | /-0.01 |
| استحکام کششی (MPa) | 20-35 |
| قدرت دی الکتریک (kV/mm، فیلم 0.1 میلی متر) | بالای 60 |
| انرژی سطحی، تصفیه نشده (dynes/cm) | 18-20 |
| انرژی سطحی، حکاکی شده (dynes/cm) | بالای 50 |
فیلم FEP و جایگزین ریخته گری: آنچه خریداران باید بدانند
فیلم FEP skived نیست. این مذاب اکسترود یا ریخته گری می شود زیرا FEP یک فلوروپلیمر قابل پردازش مذاب است.
فیلم FEP شفاف است، قابلیت عبور نور بالایی دارد و لایه استاندارد برای چاپگرهای سه بعدی است که از رزین UV استفاده می کنند. یک فیلم رهاسازی 100 میکرون FEP رایج ترین ضخامت در بازار چاپ سه بعدی است. عبور نور معمولاً بالای 95 درصد است و مستقیماً بر دقت چاپ تأثیر می گذارد زیرا نور UV باید بدون پراکندگی از فیلم عبور کند.
یک سوال رایج خرید: آیا فیلم FEP می تواند جایگزین فیلم PTFE در هر برنامه ای شود؟ پاسخ منفی است. PTFE مقاومت شیمیایی بهتر و دامنه دمای مداوم گستردهتری را ارائه میدهد، در حالی که FEP شفافیت نوری و آببندی حرارتی آسانتر را ارائه میدهد. برای کاربردهای خاص، این مقایسه فنی PTFE در مقابل FEP به شما کمک می کند تصمیم بگیرید که کدام ماده متناسب با خط تولید شما است.
 فیلم FEP 100μm برای چاپ سه بعدی این فیلم FEP با عبور نور 96 درصد و استحکام کششی بالا، پخت رزین کارآمد را در چاپگرهای LCD/DLP تضمین میکند. سطح نچسب به آزاد شدن آسان کمک می کند و از کیفیت چاپ بالا پشتیبانی می کند. مشاهده محصول →
PTFE برش خورده film
بهترین برای مقاومت شیمیایی، سرویس مداوم از 200- تا 260 درجه سانتیگراد و دوام در شرایط سخت.
فیلم FEP
بهترین برای شفافیت نوری، قابلیت آب بندی حرارتی و انتقال UV در چاپ سه بعدی و الکترونیک.
سؤالات متداول: سؤالات ساخت فیلم PTFE
رایج ترین روش برای ساخت فیلم PTFE چیست؟
اسکی رایج ترین و مقرون به صرفه ترین روش است. از یک ماشین تراش دقیق برای جدا کردن یک لایه نازک و پیوسته از یک سیلندر PTFE متخلخل استفاده می کند. کلندرینگ پراکندگی PTFE یک جایگزین است، اما برای فیلم بکر کمتر رایج است.
آیا فیلم PTFE با اکستروژن ساخته می شود؟
PTFE استاندارد را نمی توان ذوب اکسترود کرد زیرا زیر دمای تجزیه خود ذوب نمی شود. FEP و PFA قابل پردازش مذاب هستند، بنابراین فیلمهای آنها را میتوان اکسترود کرد، اما فیلم PTFE با اسکویینگ یا با پراکندگی کلندری تولید میشود.
چرا فیلم PTFE اچ شده قهوه ای تیره می شود؟
رنگ قهوه ای تیره از روش اچینگ نفتالین سدیم می آید. این واکنش اتمهای فلوئور را از سطح حذف میکند و گروههای حاوی اکسیژن را معرفی میکند که ترشوندگی چسب را بدون تأثیر بر خواص حجیم PTFE بهبود میبخشد.
چه تحمل ضخامتی را می توان برای فیلم PTFE skived انتظار داشت؟
با تجهیزات اسکیینگ کنترل شده CNC، /-0.01 میلی متر برای سنج های فیلم زیر 0.5 میلی متر قابل دستیابی است. همیشه گزارش بازرسی را بخواهید، نه ادعای تامین کننده.
درک نحوه تولید فیلم PTFE اولین قدم در انتخاب یک تامین کننده قابل اعتماد است. در مورد درجه رزین، مشخصات زینترینگ، تجهیزات اسکیینگ و اینکه آیا اچینگ در خانه انجام می شود یا خیر، بپرسید. این جزئیات تفاوت بین فیلم سازگار و تغییر دسته به دسته را ایجاد می کند.


همین الان به ما پیام دهید

- تلفن: +86-18651171105
- فکس: +86-18651171105
- ایمیل:
- آدرس: شماره 18، جاده Yongxin شرقی، منطقه Gaogang، شهر Taizhou، استان جیانگ سو، چین.
حق چاپ © Yaxing Plastic Industry Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان محصولات سری PTFE با دقت بالا سفارشی 